


In modernen industriellen Automatisierungssteuerungssystemen ist der koordinierte Betrieb von speicherprogrammierbaren Steuerungen (SPS) und Frequenzumrichtern (VFDs) zur Kernlösung für die Motorsteuerung geworden. In der Praxis führt jedoch der unsachgemäße Umgang mit technischen Details beim Anschluss häufig zu Fehlfunktionen-, die von Geräteausfällen bis hin zu Hardwareschäden reichen. In diesem Dokument werden typische Probleme bei SPS--VFD-Verbindungen gründlich analysiert und systematische Lösungen für alle Dimensionen bereitgestellt, einschließlich Signalanpassung, Interferenzunterdrückung und Parameterkonfiguration.
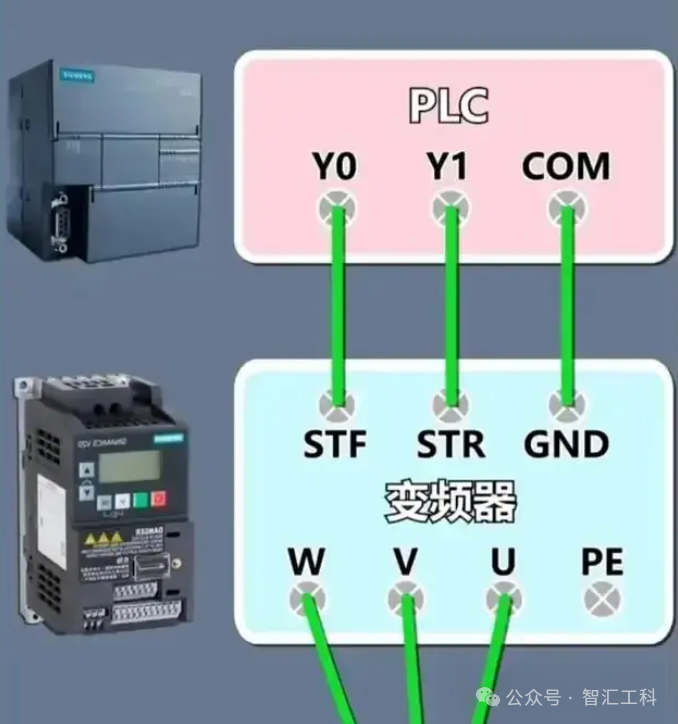
I. Probleme mit der Hardware-Schnittstellenkompatibilität
Das Hauptanliegen bei der physischen Verbindung einer SPS mit einem VFD ist die Signalpegelkompatibilität. In der Praxis kommt es häufig zu Kommunikationsfehlern aufgrund einer falschen Konfiguration des Abschlusswiderstands an RS485-Ports. Beispielsweise ergab eine Fallstudie zu einer Lebensmittelverpackungslinie, dass die Fehlerrate um 300 % anstieg, wenn die Kommunikationsentfernung 50 Meter überschritt, ohne dass der 120-Ω-Abschlusswiderstand aktiviert wurde. In analogen Steuerungsszenarien muss beim Anschluss des 0-10-V-Ausgangs von SPS der Mitsubishi FX-Serie an Siemens MM440 VFDs eine Impedanzanpassung berücksichtigt werden-die Eingangsimpedanz des VFD muss 22 kΩ überschreiten, um die Genauigkeit des Spannungssignals sicherzustellen. Besondere Aufmerksamkeit ist bei bestimmten Haushalts-VFDs erforderlich, die Stromeingänge (z. B. 4–20 mA) verwenden. Der direkte Anschluss an SPS-Module mit Spannungsausgang erfordert einen 250-Ω-Präzisionswiderstand für die V/I-Umwandlung.
Wenn bei digitaler Steuerung die Relaisausgangskontakte der Omron CP1H-SPS die Schneider ATV310-Wechselrichter direkt ansteuern, kann sich die Kontaktlebensdauer aufgrund häufigen Schaltens auf ein -Fünftel des Standardwerts verkürzen. Es wird empfohlen, eine Optokoppler-Isolationslösung zu verwenden oder eine RC-Pufferschaltung (typischerweise 0,1 μF + 100 Ω) am SPS-Ausgang parallel zu schalten. Dadurch kann die Kontaktlichtbogenenergie um 70 % reduziert werden. Tatsächliche Messdaten einer Kfz-Schweißwerkstatt zeigen, dass der Einbau einer Pufferschaltung die mechanische Lebensdauer des Relais von 500.000 Zyklen auf über 2 Millionen Zyklen erhöhte.
II. Leitungsgebundene elektromagnetische Interferenz und Unterdrückung
Hochfrequenzstörungen in industriellen Umgebungen entstehen hauptsächlich durch die schnellen Schaltvorgänge von IGBTs in Frequenzumrichtern (VFDs). Tests zeigen, dass ein einzelner 22-kW-VFD du/dt-Werte von bis zu 5 kV/μs erzeugen kann. Diese Interferenz beeinflusst Systeme auf zwei Wegen: Erstens stört die räumliche Strahlung das CPU-Modul von SPS, was sich in einem Programmdurchbruch oder plötzlichen Sprüngen in den AD-Abtastwerten äußert; Zweitens wird es über gemeinsame Erdschleifen geleitet, was zu Kommunikationsbitfehlern führt. In einer Fallstudie zu einer Kläranlage verursachte die gemeinsame Erdung von VFD und SPS eine Welligkeit von 0,5 V in den Analogsignalen. Durch die Implementierung einer Einzelpunkterdung und den Ersatz von Signalkabeln durch abgeschirmte Twisted-Pair-Verkabelung (wobei die Abschirmung an einem Ende geerdet ist) wurden Störungen auf 0,02 V reduziert.
Für HF-Störungen, die durch PWM-Ausgänge verursacht werden, wird eine mehrschichtige Schutzstrategie empfohlen: Stufe 1: Installieren Sie Magnetringe (Nickel-Zink-Ferritmaterial, Impedanz größer oder gleich 1 kΩ bei 100 MHz) am VFD-Stromeingang. Ebene 2: Trennen Sie Starkstrom- und Schwachstromzonen innerhalb des Schaltschranks unter Einhaltung eines Mindestabstands von 20 cm. Stufe 3: Empfindliche Signalleitungen vollständig mit Metallrohren abschirmen. Feldtests in einem Halbleiter-Reinraum haben gezeigt, dass dieser Ansatz die RS485-Kommunikationsfehlerrate der SPS von 10⁻⁴ auf 10⁻⁸ reduziert.
III. Kollaborative Optimierung von Softwareparametern
Wenn die Hardware-Verbindungen normal sind, die Steuerungsleistung jedoch schlecht ist, liegt dies häufig an einer Nichtübereinstimmung der Parameter. Im Geschwindigkeitssteuerungsmodus erfordert der Yaskawa GA700-Wechselrichter eine Synchronisierung mit dem SPS-Abtastzyklus: Wenn der SPS-Programm-Abtastzyklus 10 ms beträgt, sollte die Geschwindigkeitsreaktionszeit des Wechselrichters auf 20–30 ms eingestellt werden. Bei einer zu kurzen Einstellung (z. B. 5 ms) kommt es zu Schwankungen der Motorgeschwindigkeit von ±3 % des Nennwerts. Debugging-Daten einer Textilmaschinenanwendung zeigten, dass die Einstellung des PID-Anpassungszyklus auf das Doppelte des SPS-Abtastzyklus die Genauigkeit der Garnspannungsregelung um 40 % verbesserte.
Die Konfiguration des Kommunikationsprotokolls erfordert eine noch feinere Anpassung. Im Modbus-RTU-Modus erreichten die Kommunikationsfehlerraten zwischen SPS der Delta DVP-Serie und ABB ACS550-Wechselrichtern 15 %, hauptsächlich aufgrund von Konflikten bei der Einstellung von Stoppbits. Experimente bestätigten, dass die Wahrscheinlichkeit eines Fehlers bei der Nachrichtenprüfsumme 23 % erreicht, wenn die SPS auf 1 Stoppbit und der Wechselrichter auf 2 Stoppbits eingestellt ist. Der richtige Ansatz besteht darin, die Kombination „2-Bit-Stoppbit + gerade Parität“ auf der SPS-Seite zu aktivieren und so eine Kommunikationserfolgsrate von 99,99 % zu erreichen. Für die PROFIBUS-DP-Kommunikation muss die Taktabweichung zwischen Siemens S7-1500 und Danfoss FC302 innerhalb von 1/4 Bitzeit kontrolliert werden; Andernfalls kommt es in regelmäßigen Abständen zu Datenverlusten.
IV. Typischer Fehlerdiagnoseprozess
Wenn Kommunikationsunterbrechungen auftreten, wird ein mehrschichtiger Diagnoseansatz empfohlen: Verwenden Sie zunächst ein Oszilloskop, um die Signale der physikalischen Schicht zu überprüfen (z. B. sollte die Differenzspannung der RS485-A/B-Leitung größer oder gleich 1,5 V sein). Als nächstes erfassen Sie Nachrichten mit einem Protokollanalysator (normale Modbus-Frames sollten 3,5 Zeichen lange Ruhephasen haben). Überprüfen Sie abschließend die Konsistenz der Parameter (Abweichung der Baudrate).<2%). In a cement plant vertical mill case, communication chip damage caused by ground potential differences was identified. The issue was completely resolved by implementing fiber optic converters for isolation.
Richten Sie bei Anomalien der analogen Steuerung ein standardisiertes Testverfahren ein: Messen Sie zunächst die Spannung am SPS-Ausgangsanschluss (±0,1 % zulässige Toleranz); Überprüfen Sie zweitens den Eingangsanzeigewert auf der Wechselrichterseite (Kalibrierung erforderlich, wenn die Abweichung 1 % überschreitet). Überprüfen Sie abschließend die Kontrollreaktionskurve. Aufzeichnungen aus einem Nachrüstprojekt für eine Spritzgießmaschine zeigen, dass der Austausch des ursprünglichen 12--Bit-Moduls durch ein hochpräzises 16-Bit-DA-Modul die Produktgewichtsabweichung von ±5 g auf ±0,8 g reduzierte.
V. Modernste technische Lösungen
Die industrielle Ethernet-Technologie der nächsten-Generation definiert die SPS--Wechselrichterarchitektur neu. Die EtherCAT-Bustechnologie reduziert Kommunikationszyklen auf 100 μs. In Verbindung mit der Hardware-Echtzeitschnittstelle der Siemens G120X-Wechselrichter wird eine Synchronisierungsgenauigkeit von ±1 μs erreicht. Nach der Implementierung dieser Lösung erreichte eine Lithiumbatterie-Elektrodenwalzmaschine eine Dickenkontrollgenauigkeit von ±0,5 μm. Darüber hinaus ermöglicht die Time-Sensitive Networking (TSN)-Technologie die Standard-Ethernet-Frame-Übertragung von Bewegungssteuerungsbefehlen. Bei der Vernetzung von B&R X20 SPS und Lenze 9400 Wechselrichtern über TSN kann der Jitter innerhalb von 500 ns kontrolliert werden.
Drahtlose Konnektivitätslösungen halten auch Einzug in industrielle Anwendungen. Die ABB ACS880-Serie unterstützt WLAN-IEEE802.11ac-Konnektivität. In mobilen Anwendungen wie Kränen kann in Kombination mit redundanten SPS-Kommunikationsmechanismen (z. B. Dual--Kanal-Hot-Standby) die durchschnittliche Umschaltzeit unter 50 ms gehalten werden. Testdaten zeigen, dass die Kommunikationszuverlässigkeit selbst bei einer Signalstärke von -75 dBm im 2,4-GHz-Band bei 99,9 % bleibt.
Mit der Weiterentwicklung von Industrie 4.0 wird sich die Konnektivität zwischen SPSen und Antrieben in Richtung einer Zusammenarbeit auf Systemebene entwickeln. Ingenieuren wird empfohlen, sich nicht nur auf einzelne technische Details zu konzentrieren, sondern auch auf die Beherrschung ganzheitlicher Entwurfsmethoden für vernetzte Steuerungssysteme. Durch den Einsatz der Digital-Twin-Technologie zur Vorabvalidierung von Konnektivitätslösungen können die Risiken bei der Inbetriebnahme vor Ort erheblich reduziert werden. Ein Smart-Factory-Projekt hat gezeigt, dass die virtuelle Inbetriebnahmetechnologie Konnektivitätsprobleme um 80 % reduziert und die Inbetriebnahmezyklen der Geräte um 40 % verkürzt.